

Lorsque vous dirigez une entreprise de fourniture de moules pour boîtes en plastique, rien ne frappe plus fort qu'un moule qui a perdu son avantage, en particulier lorsque vos clients attendent dans des délais serrés de grandes boîtes de rangement, des caisses à outils ou des boîtes en plastique personnalisées. Je participe à ce jeu depuis 12 ans, debout à côté de mon équipe alors que nous retirons un moule obstrué, décoloré ou déformé de la machine à injection à la fin d'un quart de travail de 12 heures. Nous sommes tous passés par là : un moule qui était parfait la semaine dernière laisse désormais des traces sur le plastique, laisse des bulles d'air, ou ne se remplit pas uniformément. La plupart du temps, le problème ne vient pas de la conception du moule ou du processus d'injection, mais plutôt du fait que le moule n'a pas été nettoyé correctement.
Nettoyer les moules de boîtes en plastique ne consiste pas seulement à essuyer une surface. C'est un mélange de science, de routine et de connaissance de ce qui fonctionne pour le type spécifique de moisissure avec lequel vous travaillez. Que vous manipuliez unMoule pour grande boîte de rangementqui est utilisé pour produire de grands conteneurs rigides, unMoule de boîte à outils en plastiqueconçu pour contenir de petits outils de précision ou unMoule de boîte à outils en plastiquequi nécessite des bords nets et définis, chaque composant nécessite une approche de nettoyage sur mesure. Sauter une étape ou utiliser le mauvais nettoyant peut accumuler des résidus au fil du temps, user des pièces critiques et réduire de moitié la durée de vie d'un moule.
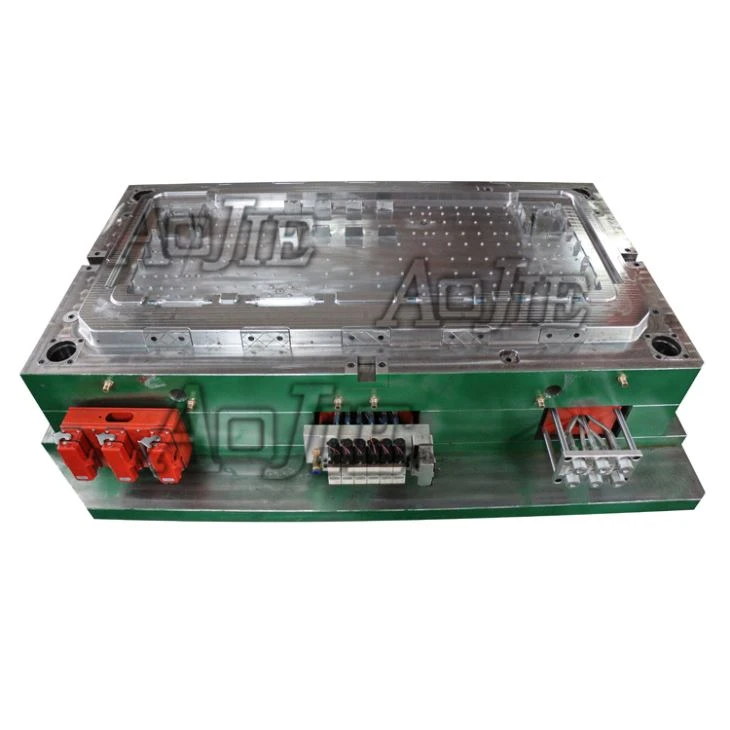
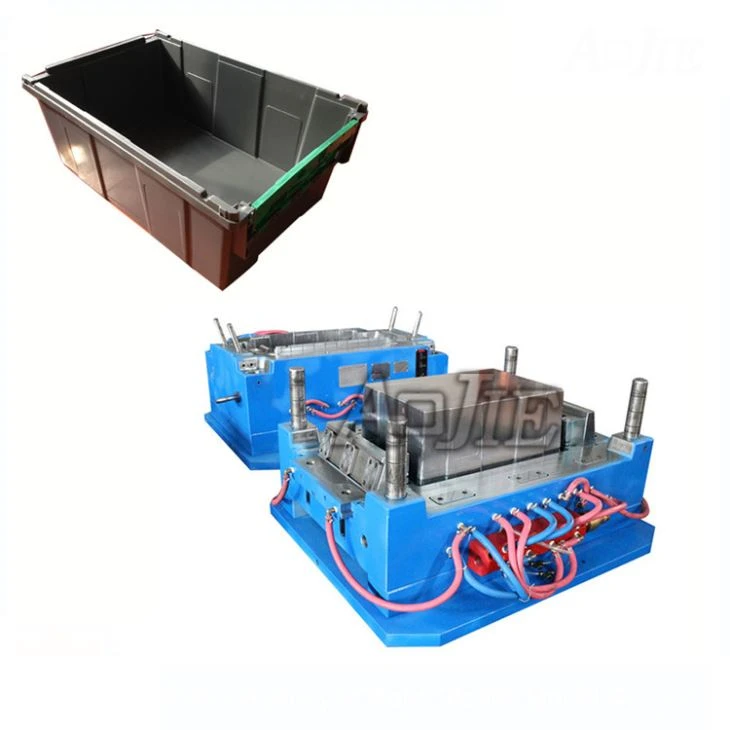
Décrivons comment nous nettoyons notreMoule de boîte en plastiquecomposants efficacement, étape par étape, et ce qu'il faut éviter en cours de route.
Tout d’abord, vous devez comprendre ce qu’il y a réellement sur le moule. Lorsque le plastique fond et est injecté dans un moule, deux principaux types de résidus s'accumulent au fil du temps : les résidus de dégradation thermique et les contaminations externes. Les résidus thermiques proviennent du plastique lui-même : lorsque la chaleur détruit les chaînes de polymère lors de cycles d'injection répétés, laissant un film collant et carbonisé à la surface du moule. Pour le polypropylène (PP), le matériau le plus courant pour les boîtes de rangement, ce résidu est jaune clair ou beige. Pour les plastiques techniques comme l'ABS, utilisés dans les valises à outils, ils sont plus foncés, presque noirs et plus difficiles à enlever. La contamination externe provient de choses telles que les restes d'agents de démoulage, la poussière provenant de l'usine ou même de petits copeaux métalliques provenant de l'usure d'autres pièces de la machine. Si ce résidu n'est pas éliminé, il s'infiltre entre les moitiés du moule lors de leur fermeture, provoquant des bavures, un remplissage irrégulier, voire des rayures sur la pièce plastique finale.
Avant même de toucher le moule, la sécurité n’est pas négociable. Les moules sont lourds (certains grands moules de boîte de rangement pèsent des milliers de livres) et ils ont des bords tranchants, des cavités étroites et des ressorts à haute pression. Éteignez toujours la machine d'injection, verrouillez l'alimentation électrique (il s'agit du protocole standard de l'OSHA, même si vous êtes dans un petit magasin) et laissez le moule refroidir complètement. Toucher un moule chaud peut provoquer de graves brûlures, et un mouvement brusque d'un moule verrouillé peut écraser les doigts ou les mains. J'ai vu un nouveau membre de l'équipe sauter cette étape une fois et passer trois jours à l'hôpital ; c'est une erreur que nous ne laissons personne répéter.
Une fois que le moule peut être manipulé en toute sécurité, la première étape de notre processus est le démontage. Vous ne nettoyez pas un moule lorsqu'il est encore boulonné à la machine. Nous le démontons en ses composants principaux : la plaque d'empreinte, la plaque centrale, les broches d'éjection, la bague d'injection et toutes les actions latérales qui se déplacent pour former des éléments tels que les loquets de la boîte à outils. Pour les petites pièces, nous utilisons des maillets en caoutchouc pour séparer les composants en douceur : les marteaux en acier peuvent ébrécher ou fissurer l'acier du moule. Pour les moules plus grands, comme les moules de grande taille, nous utilisons des ponts roulants avec des sangles qui s'ajustent autour des points de levage du moule ; n'utilisez jamais les broches d'éjection ou les broches d'alignement pour soulever un moule : ce sont des pièces de précision, et les plier entraîne des réparations coûteuses.
Maintenant, le nettoyage proprement dit. Nous le divisons en deux parties : un nettoyage léger pour l'entretien de routine, un entretien hebdomadaire et un nettoyage en profondeur lorsque des résidus se sont accumulés au fil des mois ou lorsque nous passons d'un matériau plastique à l'autre (du PP à l'ABS, par exemple). Le nettoyage de routine est quelque chose que nous effectuons tous les 500 à 1 000 cycles d'injection, selon le matériau. Pour cela, nous utilisons une combinaison de projection de glace carbonique et de chiffons doux et non abrasifs. La projection de glace carbonique est parfaite ici : elle utilise de l'air comprimé pour projeter de minuscules pastilles de CO2 gelées à la surface du moule. Les pellets frappent les résidus, se vaporisent instantanément et éliminent la contamination sans rayer la surface polie du moule. Nous avons testé le sablage une fois, et même avec du sable fin, il a laissé des micro-rayures sur la plaque creuse d'un petit moule de boîte à outils – des rayures qui donnaient à la boîte à outils en plastique finale un aspect terne et rejeté par notre client. La glace carbonique est plus chère, mais elle en vaut la peine pour la qualité de finition attendue par nos clients. Pour les endroits difficiles d’accès, comme les minuscules trous d’éjection, nous utilisons une brosse en nylon avec un nettoyant pour moisissures doux au pH neutre – pas de brosses métalliques, pas de laine d’acier. Ceux-ci rayeront la surface et rendront plus difficile la libération du plastique dans les cycles futurs.
Le nettoyage en profondeur est destiné lorsque des résidus sont cuits, comme lorsqu'un moule est resté inutilisé pendant quelques mois, ou lorsque nous passons d'un plastique technique à haute température à un PP à plus basse température. Pour cela, nous utilisons une solution de trempage pour moules à base d’eau et non corrosive. Nous mettons les pièces du moule démontées dans un réservoir chauffé avec la solution, les laissons tremper pendant 8 à 12 heures, puis utilisons un grattoir en plastique souple pour soulever les résidus. Nous n'utilisons jamais de solvants agressifs comme l'acétone ou la méthyléthylcétone (MEK) ici, car ils rongent le durcissement de la surface du moule au fil du temps, en particulier sur les moules de boîte à outils qui comportent des pièces serrées et détaillées. Après trempage, nous rinçons les pièces à l'eau déminéralisée (l'eau du robinet contient des minéraux qui laissent des taches, qui apparaissent sur la pièce plastique finale) et les séchons immédiatement à l'air comprimé. Toute eau laissée sur le moule provoquera de la corrosion pendant le stockage, un problème que nous évitons à tout prix.
Ensuite, il y a les petites pièces souvent négligées : les éjecteurs, les bagues d'injection et les broches d'alignement. Ces pièces bougent beaucoup, donc même une infime quantité de résidus dessus peut provoquer un collage. Pour les éjecteurs, nous utilisons un chiffon en microfibre non pelucheux et une petite quantité de lubrifiant pour moule sans silicone. Attendez – sans silicone, pas avec du silicone ordinaire. Le silicone ordinaire laisse un résidu qui se transférera sur la pièce en plastique, ce qui rendra difficile le collage de la peinture ou des étiquettes. Pour les broches d'alignement, nous utilisons un kit de nettoyage de précision avec de minuscules cotons-tiges pour pénétrer dans les rainures où elles s'insèrent dans la plaque de moule. Nous ne sautons pas cette étape, car une goupille d'alignement légèrement pliée ou sale peut faire bouger les deux moitiés du moule, ruinant ainsi 100 pièces en un seul passage.
Après le nettoyage vient l’inspection et le stockage, qui sont tout aussi importants que le nettoyage lui-même. Vous pouvez parfaitement nettoyer un moule, mais si vous le stockez mal, il sera endommagé avant la prochaine utilisation. Nous prenons 10 minutes après chaque nettoyage pour inspecter chaque pièce : vérifiez s'il y a des rayures sur la cavité, des broches d'éjection pliées et tout résidu restant dans la carotte. Pour les moules de grandes boîtes de stockage, nous vérifions le bord de la cavité où les deux moitiés se rencontrent : toute petite entaille ici provoquera un éclat sur la boîte en plastique finale. Une fois que nous sommes sûrs que le moule est propre et intact, nous enduisons toutes les surfaces en acier d'une fine couche d'huile antirouille, puis l'enveloppons dans un film plastique sans acide et le stockons dans un endroit sec et à température contrôlée. Pas d'empilement d'objets lourds sur les moules, et nous étiquetons clairement chaque moule avec le numéro de pièce et la date du dernier nettoyage. Cette routine a réduit nos coûts de réparation de moules de 35 % au cours des cinq dernières années. C'est un chiffre que je surveille de près, car des moules propres sont synonymes de clients satisfaits.
Des clients m'ont demandé pourquoi nous n'utilisons pas uniquement le nettoyage par ultrasons pour tous les moules. Les ultrasons fonctionnent en utilisant des ondes sonores à haute fréquence pour agiter une solution de nettoyage, éliminant ainsi les résidus des petites pièces, mais ce n'est pas idéal pour les moules grands et complexes. Les ondes sonores peuvent provoquer de minuscules fissures dans l’acier des moules à haute teneur en carbone, ce qui est courant dans les moules de boîtes à outils comportant des angles vifs. Pour les petites pièces simples comme les éjecteurs, les ultrasons fonctionnent bien, mais pour la plaque à cavité principale, nous nous en tenons à la glace carbonique ou à la méthode par trempage. Il s'agit d'adapter la méthode de nettoyage au design du moule.
Une autre erreur courante que nous voyons commettre par les nouveaux propriétaires de moules est d’attendre trop longtemps pour nettoyer. Si vous laissez les résidus cuire sur un moule pendant un mois, ils seront trois fois plus difficiles à enlever et vous devrez utiliser des nettoyants plus puissants qui endommageront le moule. Nous recommandons un nettoyage mensuel en profondeur pour chaque moule, quel que soit le nombre de cycles exécutés. Pour notre équipe de production, cela est prévu juste après le nettoyage d’entretien hebdomadaire, sans exception.
En fin de compte, lorsqu'un client nous contacte et dit qu'il a besoin d'un nouveau grand moule de boîte de rangement ou d'un moule de boîte à outils en plastique durable, nous savons que la performance de ce moule commence par la façon dont nous en prenons soin. Le nettoyage n'est pas une corvée fastidieuse ; cela fait partie du processus de contrôle qualité. Un moule propre ne permet pas seulement de fabriquer de meilleures pièces en plastique : il renforce la confiance, car nos clients savent qu'au moment où ils passent une commande, leurs pièces seront cohérentes, conformes aux spécifications et exemptes de défauts.
Si vous êtes un fabricant à la recherche d'un produit fiableMoule de boîte en plastiquequi est construit pour durer avec des soins appropriés, ou si vous avez des questions sur l'entretien de vos moules actuels, nous sommes là pour vous aider. Notre équipe possède des années d'expérience avec tous les types de moules d'injection plastique, deMoules pour grandes boîtes de rangementà usage industriel pourMoules d'injection de boîte à outils en plastiquepour les produits de consommation. Nous travaillons avec nos clients pour développer des plans de maintenance personnalisés qui répondent à leurs besoins de production et permettent à leurs moules de fonctionner pendant des années. Contactez notre équipe dès aujourd'hui pour discuter de vos besoins et découvrir comment nous pouvons soutenir votre opération.
Références
- Organisation internationale de normalisation. (2018). Moules en plastique : Exigences générales pour l'entretien et le nettoyage. ISO 10978:2018.
- Institut national américain de normalisation. (2020). Normes de sécurité pour les opérations de moulage par injection. ANSI B11.1-2020.
- Association de technologie des plastiques. (2021). Meilleures pratiques de maintenance des moules pour le moulage par injection. Rapport technique PTA 21-04.
- Kobayashi, T. et Lee, S. (2019). Effets des méthodes de nettoyage sur l'intégrité de la surface de l'acier moulé. Journal de la technologie de moulage par injection plastique, 23(2), 112-120.