

Hé les gars, si vous avez déjà travaillé avec des moules pour grandes caisses en plastique, que ce soit pour expédier des marchandises, stocker des produits ou déplacer des articles en vrac, vous savez qu'il existe un petit facteur décisif sur lequel la plupart des nouveaux fabricants de moules ou de caisses dorment : le taux de retrait. En tant que dirigeant d'une entreprise de fourniture de moules pour grandes caisses en plastique depuis plus de 12 ans, j'ai vu trop de clients se précipiter dans la conception des moules, sauter les calculs de retrait et se retrouver avec des caisses trop petites, déformées ou inutilisables. Aujourd'hui, j'explique exactement comment le taux de retrait affecte ces moules gros et volumineux, pourquoi il n'est pas négociable et comment nous veillons à ce que nos clients obtiennent le bon ajustement à chaque fois.
Tout d’abord, gardons les choses simples : le taux de retrait est essentiellement la mesure de la quantité de matière plastique qui rétrécit après son injection dans la cavité du moule, son refroidissement et sa solidification. Ce n'est pas un défaut : c'est une propriété naturelle de presque tous les plastiques que nous utilisons pour les caisses, comme le PEHD (polyéthylène haute densité) qui est le matériau de prédilection pour la plupart des grandes caisses car il est résistant, léger et sans danger pour les aliments. Le problème survient lorsque vous n’en tenez pas compte lors de la conception du moule. Beaucoup de gens pensent : « J'ai besoin d'une caisse de 120 cm de long, donc je vais juste faire une cavité de moule de 120 cm, n'est-ce pas ? Non, car le PEHD peut rétrécir de 1,5 % à 3,5 % selon la qualité, la température de traitement et même la vitesse à laquelle il refroidit. Sautez cela et vous vous retrouverez avec une caisse 3 à 4 cm trop courte. Pour une grosse caisse, cela peut paraître anodin, mais en logistique ? Il s'agit d'un espace d'étagère perdu, d'une caisse qui ne s'empile pas correctement ou même d'un produit qui ne passe pas à travers la porte du quai de chargement.
Parlons maintenant des problèmes spécifiques causés par le retrait des grandes caisses. Les gros moules sont déjà plus volumineux, plus chers et plus difficiles à modifier une fois usinés. Si votre calcul de retrait est erroné, il ne s'agit pas seulement d'un petit ajustement : vous devrez peut-être réusiner des centaines de grammes d'acier, ou même construire un tout nouveau moule. Pour le contexte, un moule de grande caisse en plastique typique destiné à l'expédition peut peser plus de 2 000 kg, et sa retouche peut coûter 20 à 30 % du prix du moule d'origine. C'est un coup dur que personne ne veut prendre, surtout quand il suffit d'obtenir le chiffre de la démarque inconnue dès le départ.
Prenons un exemple réel que nous avons réalisé l'année dernière. Un client nous a demandé un moule pour une caisse industrielle en plastique de 150 cm de long destinée au stockage de pièces automobiles. Ils ont utilisé un taux de retrait générique de 2 % pour le PEHD, mais leur qualité spécifique de PEHD (nous l'avons découvert plus tard) a un taux de retrait de 2,8 %, car il est chargé de fibre de carbone pour plus de robustesse. Ils avaient essayé un autre fabricant de moules qui ne s'était pas adapté à cela, et les premières caisses qu'ils avaient produites étaient trop courtes de 4,2 cm. Ils ont gaspillé 5 000 kg de matière plastique et ont perdu un mois de temps de production pour retravailler le moule. De plus, leurs clients retournaient des caisses qui ne correspondaient pas aux dimensions requises des palettes. C'est exactement pourquoi nous testons toujours la qualité de plastique spécifique utilisée par nos clients avant de finaliser la conception de tout moule.
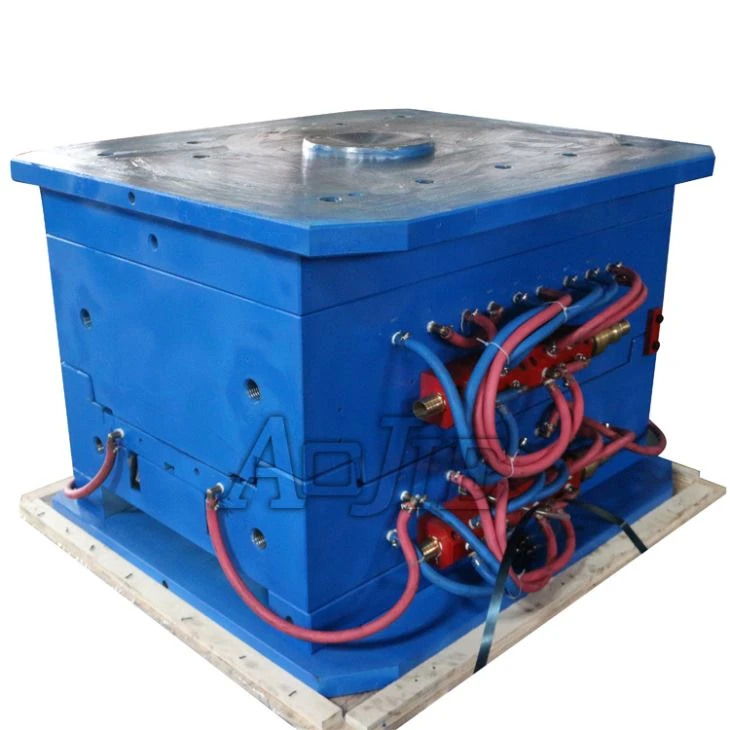
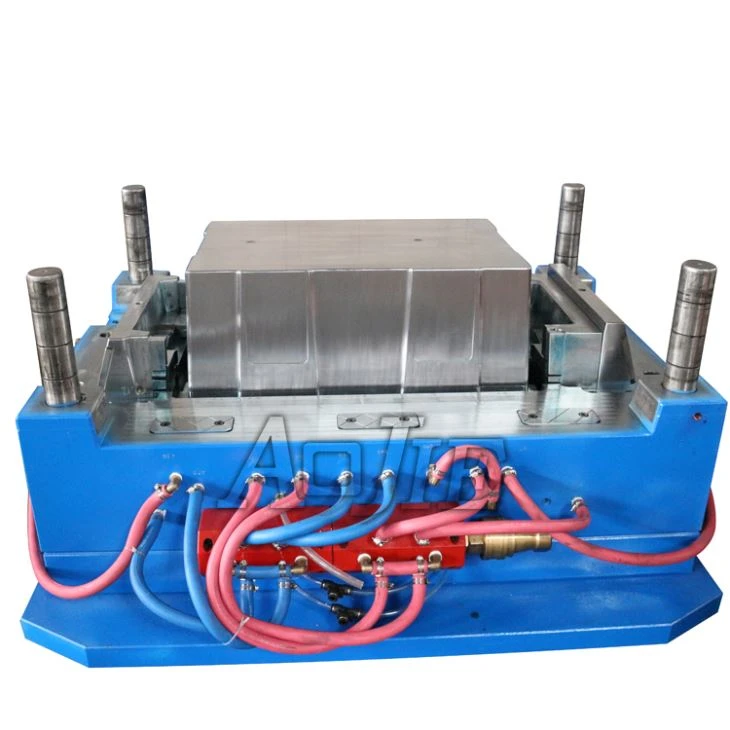
Autre gros problème : la précision dimensionnelle et l’uniformité sur l’ensemble de la caisse. Les grandes caisses ne sont pas qu'une ligne droite : elles ont des parois, des poignées, des nervures de renfort et parfois des couvercles intégrés. Le retrait ne se produit pas uniformément dans toutes les parties du moule. Par exemple, les sections épaisses comme la base d’une caisse rétréciront davantage que les parois minces, car elles mettent plus de temps à refroidir. Si vous ne tenez pas compte de ce rétrécissement différentiel, vous vous retrouverez avec une caisse déformée, une caisse qui s'incline lorsqu'elle est empilée ou qui a un couvercle déséquilibré qui ne ferme pas hermétiquement. La déformation peut sembler insignifiante, mais pour les caisses empilées sur 10 hauteurs dans un entrepôt, une caisse inférieure déformée peut provoquer l'effondrement de la pile entière. Nous avons également vu cela se produire : les caisses de viande d'un client d'épicerie (vous pouvez consulter nos moules de caisses de viande en plastique pour ce cas d'utilisation) sont sorties déformées, et 20 % d'entre elles ont été endommagées pendant le transport parce que le couvercle ne se verrouillait pas. Ils ont dû rappeler un envoi d'une valeur de 120 000 $, tout cela parce que quelqu'un avait ignoré les calculs de démarque inconnue.
Attendez, mais tout rétrécissement n’est pas mauvais, n’est-ce pas ? Non, voici le problème : nous pouvons en fait utiliser le retrait à notre avantage lors de la conception de moules. Pour les grandes caisses, nous pouvons modifier les canaux de refroidissement du moule pour contrôler la vitesse de refroidissement des différentes parties de la cavité, ce qui uniformise le retrait. Par exemple, les nervures de renfort sur le côté d'une caisse refroidissent plus rapidement que la base. Nous rendons donc le système de refroidissement de la base du moule un peu plus efficace pour ralentir ce retrait. Nous utilisons également un logiciel de simulation pour cartographier le retrait attendu sur l’ensemble du moule avant même de commencer l’usinage. Cela nous fait gagner, à nous et à nos clients, beaucoup de temps et de tracas : nous n'avons pas besoin de faire des tests encore et encore pour ajuster les tailles.
Abordons également la façon dont le retrait interagit avec différents types de caisses, car c'est en grande partie la raison pour laquelle les clients nous font appel pour des moules spécialisés. Nous avons réalisé des moules pour caisses de bière en plastique, des moules pour caisses alimentaires en plastique, et même des moules pour caisses de lait liquide en plastique. Chacun d’eux utilise une qualité de plastique différente, ce qui signifie un taux de retrait différent. Pour les caisses de bière, elles doivent être suffisamment rigides pour pouvoir empiler des caisses lourdes. Nous utilisons donc un PEHD plus rigide avec un taux de retrait plus faible (environ 1,8 à 2,2 %). Pour les caisses de lait, souvent opaques et devant contenir des liquides, nous utilisons un PEHD à haut point de fusion avec un retrait légèrement plus élevé (2,5-3 %). Si nous les mélangeions, les caisses de bière seraient trop petites pour contenir des bouteilles de bière standard, et les caisses de lait se déformeraient lorsqu'elles seraient remplies de lait froid. Il s'agit d'adapter le taux de retrait à l'utilisation finale de la caisse.
Je comprends : pour quelqu'un qui ne travaille pas dans le secteur de la fabrication de moules, le retrait peut sembler être une variable aléatoire et frustrante. Mais pour nous, cela ne fait que partie du processus. Nous avons déjà fait des économies, quand nous étions plus jeunes, et cela nous a coûté des clients. Désormais, nous nous assurons que chaque moule que nous concevons comprend un profil de retrait adapté au matériau plastique exact de notre client. Nous proposons également des séries de tests de moules avec de petits lots afin que les clients puissent vérifier les dimensions avant d'investir dans une production complète.
Donc, si vous êtes à la recherche d'un moule pour grande caisse en plastique, que ce soit pour l'expédition, le stockage ou toute autre utilisation, ne vous contentez pas de regarder le prix. Demandez au fournisseur de moules comment il prend en compte le taux de retrait. Demandez-leur s'ils testent votre qualité de plastique spécifique, s'ils utilisent un logiciel de simulation et s'ils proposent des tests. Les moules bon marché qui sautent ces étapes peuvent vous faire économiser quelques dollars au départ, mais ils vous coûteront bien plus cher en gaspillage de matériaux, en retards de production et en produits défectueux sur toute la ligne.
En fin de compte, un bon moule n’est pas seulement un morceau d’acier en forme de caisse. C'est une conception qui tient compte de chaque petit détail, y compris le retrait. C'est pourquoi nous avons pu établir des relations à long terme avec nos clients : ils savent que nous ne lésinons pas sur des choses importantes, comme la démarque inconnue. Si vous recherchez un moule de grande caisse en plastique fiable, ou même un moule spécialisé comme le moule d'injection de caisse en plastique pour un cas d'utilisation spécifique, contactez-nous pour discuter de vos besoins. Nous sommes là pour nous assurer que vous obtenez un moule qui fonctionne correctement du premier coup, sans surprise en matière de retrait.
Références :
- Rosato, DV et Rosato, MG (2000). Manuel de moulage par injection. Springer.
- Crawford, RJ (2013). Génie des matières plastiques. Butterworth-Heinemann.
- Société américaine pour les tests et les matériaux (ASTM D955-17). Méthode d'essai standard pour le retrait des thermoplastiques.
- Grewell, DA, Benatar, A. et Park, JB (2007). Manuel de transformation des plastiques et des composites. Presse CRC.